现代金属切削加工技术 从传统刃具到智能加工的演进
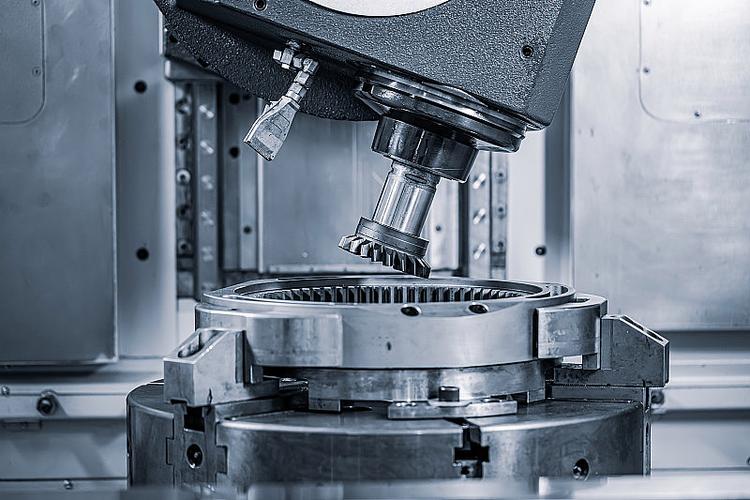
金属切削加工技术是机械制造业的基础,其水平直接影响产品质量与生产效率。随着材料科学、控制理论和信息技术的进步,现代金属切削加工已从依赖经验的传统工艺,演变为融合高速切削、精密与超精密加工、干式切削与微量润滑、智能监控等多项技术的综合体系。
一、高速切削与超高速切削
高速切削(HSC)通过大幅提高主轴转速和进给速度,使切削力降低、热量被切屑带走比例增大,从而获得更好的表面质量与更长的刀具寿命。目前铝合金切削速度可达5000 m/min以上,铸铁达2000 m/min,淬硬钢达500 m/min。超高速切削则进一步挑战机床动态刚度、主轴轴承和刀具材料的极限,已应用于航空航天薄壁件和汽车模具加工。
二、精密与超精密加工
精密加工(尺寸精度1~0.1 μm,表面粗糙度Ra 0.1~0.01 μm)和超精密加工(精度优于0.1 μm,Ra小于0.01 μm)是现代切削技术的重要分支。金刚石刀具用于有色金属和光学晶体切削,可实现镜面加工;立方氮化硼(CBN)刀具用于淬硬钢以车代磨。超精密车削已能加工大口径非球面镜和激光核聚变靶球。
三、干式切削与微量润滑(MQL)
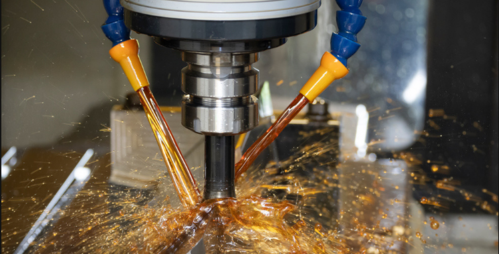
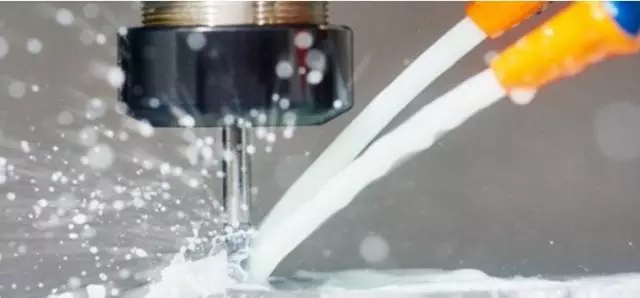
为减少切削液对环境和健康的危害,干式切削和微量润滑技术得到推广。微量润滑将压缩空气与极少量润滑油混合雾化后喷射到切削区,既起到冷却润滑作用,又几乎不产生废液。该技术已成功用于铸铁、钢和铝合金的铣削、钻削和攻丝。
四、刀具材料与涂层技术
现代刀具材料包括硬质合金、陶瓷、金属陶瓷、CBN和聚晶金刚石(PCD)。涂层技术从单层TiN发展到TiAlN、AlCrN、TiSiN等多层纳米复合涂层,显著提高刀具耐磨性和抗氧化温度。金刚石涂层刀具用于高硅铝合金和复合材料加工,效果突出。
五、智能监控与自适应控制
利用力、振动、声发射、温度等多传感器信息,结合机器学习算法,可实时监测刀具磨损、破损和颤振,并自动调整切削参数。自适应控制使加工过程始终处于最优状态,减少停机时间和废品率。数字孪生技术进一步实现了切削过程的虚拟仿真与预测。
六、典型应用领域
- 航空航天:钛合金、镍基高温合金和碳纤维复合材料的加工,大量采用高速铣削和专用刀具。
- 汽车制造:发动机缸体、缸盖、变速器壳体的大批量高效加工,广泛使用数控加工中心和柔性生产线。
- 模具制造:淬硬钢模具的高速铣削和精密电火花加工结合,缩短制造周期。
- 能源装备:汽轮机叶片、风电轴承等大型零件的重型切削与精密加工。
七、发展趋势
未来金属切削技术将朝着更高速度、更高精度、更环保和更智能的方向发展。超硬刀具材料、低温冷却、超声振动辅助切削、增材制造与切削复合加工等新方法将不断成熟。工业互联网和人工智能将把单机切削推向全流程智能制造。
现代金属切削加工技术已成为多学科交叉的综合性技术。掌握并发展这一技术,对于提升国家制造业核心竞争力具有重要意义。
如若转载,请注明出处:http://www.fujian-tools.com/product/53.html
更新时间:2026-10-05 13:13:16